Executive Summary
本白皮書針對高流量空間中的有機弧形家具,提供結構應力、耐磨標準及亞熱帶防潮之量化工程與防禦模型指引。
空間哲學與美學敘事
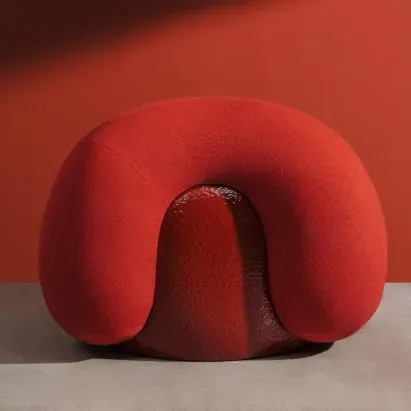
在現代頂級飯店與商業空間規劃中,家具已不僅是功能性物件,更是形塑空間敘事與動線引導的建築微體量。有機弧形單椅以鵝卵石般的飽滿幾何形態,有效打破了傳統大堂與行政酒廊中由鋼筋水泥構築的生硬格柵,建立起更具親和力的 biophilic(親生命)空間場域。這種連續、不間斷的環狀曲面設計,賦予了家具 360 度的全視角美感,使其在開放式平面規劃中得以作為獨立的裝置藝術存在。當自然光或精心設計的建築照明灑落在不規則的曲面時,光影會呈現柔和的漸層過渡,避免了直線條家具常見的生硬陰影。此外,無死角的圓潤結構從物理層面優化了高流量公共區域的步行流線(Circulation),減少了客人在穿梭時發生肢體碰撞的機率,進而將被動的安全防範轉化為直覺的舒適體驗,使空間氛圍在穩重中展現出流動的生命力。
頂級 FF&E 材質工法與結構拆解
在工程實踐中,要將設計師富有雕塑感的有機弧形設計轉化為高強度的商業級 FF&E 家具,必須克服複雜的結構剪力與多向拉伸應力。首先,在基材與結構工法方面,內部骨架是決定家具壽命的關鍵。傳統民用家具常用的密集板或低密度塑合板在高頻載荷下極易產生內應力疲勞,進而導致結構開裂。本專案應採用 F1 等級低甲醛防潮實木多層夾板作為主要結構板材,其厚度不得低於 18mm。利用高週波熱壓成型技術,將多層夾板置於精密模具中進行多維度彎曲壓延,成型後的抗彎強度需達到 85 MPa 以上。在座墊與連續環形背靠的關鍵連接部位,必須採用精密五軸 CNC 銑削的榫卯結構進行嚙合,並配置厚度 3mm 以上的熱軋鋼製 L 型補強角碼,結合雙組分聚氨酯(PU)結構膠進行固化鎖固。這能有效分散客人在後仰時產生的槓桿剪切應力,抗拉拔力需通過 1,500 N 的破壞性強度測試。其次,為了呈現飽滿無瑕的鵝卵石外觀並防止表面塌陷,填充系統必須採用雙密度冷模塑高回彈聚氨酯泡棉。基座的核心支撐層泡棉密度需達到 60 kg/m³,壓陷硬度(ILD)控制在 50±5,確保承重時提供足夠的骨架感;表層包裹的舒適層則採用密度 45 kg/m³、硬度 30±5 ILD 的高回彈軟質泡棉。依據 ASTM D3574 標準進行 100,000 次往復循環疲勞測試後,整體泡棉系統的永久變形率必須小於 4%,以維持幾何線條在 5 年以上的運營期內不變形。在外飾面料與防護工藝方面,由於弧形表面存在多向拉伸,面料經緯向的延伸率偏差必須嚴格控制在 ±5% 以內,否則在長期受壓後會產生局部起皺。面料耐磨度需達到 Martindale 50,000 轉以上。防火安全標準則必須符合 BS 7176 Medium Hazard 規範,通過 Crib 5(5號木垛)燃燒測試。最後,底部的金屬收邊底座應採用厚度不低於 1.5mm 的 SUS304 不鏽鋼,表面施以 PVD 真空鍍鈦工藝,形成不低於 1.2μm 的防護鈦金膜,表面硬度需達到 HV 800 以上,以抵禦清潔器具碰撞。金屬底座與軟包交接處必須預留 2mm 的收口工藝槽,使接縫平整一致,防止面料在日常使用中因摩擦而脫線。
旅宿營運、高頻磨損與 TCO 效益模型
在奢華旅宿的實際營運中,大廳、休閒區與行政酒廊等高流量區域的單椅常面臨嚴峻的物理磨損。扶手前端因顧客頻繁扶握而易受人體油脂侵蝕、座墊前緣因頻繁擠壓而容易凹陷,底座邊緣則極易遭受行李箱及吸塵器的物理撞擊。若在採購初期僅以價格為導向,選擇民用級結構或普通織物的家具,通常在運營第 3 年便會因海綿塌陷、面料起毛球或結構晃動而必須整件報廢,造成嚴重的資本開支(CapEx)浪費。為了優化資產的總體擁有成本(TCO),建議導入量化的生命週期成本防禦模型。採用高規格結構與防污面料(防污性能符合 AATCC 130 達 5 級)的單椅,其初期採購成本較普通民用級單椅高出約 35%。然而,其預期使用壽命能從 3 年大幅延長至 9 年。以下為單把單椅在 9 年營運週期內的成本對照模型:若採用常規單椅,單把採購成本為 2,100 美元。若採用本案建議之工程級模組化弧形單椅,單把採購成本為 150 美元),累計 TCO 僅為 $1,100 美元。此工程級優化方案能為業主節省近 47.6% 的長期資產營運支出,顯著平滑飯店的維護成本曲線,展現極佳的商業地產資產管理效益。
上德工程處(Sunder)製造落地與氣候防護建議
亞太地區常年處於高溫高濕的亞熱帶海島型氣候,相對濕度高達 75-85%,這對木製家具的尺寸穩定性與防霉性能提出了極高挑戰。首先,控制材料含水率(Moisture Content)是防裂的第一道防線。所有用於結構與底座的實木及夾板基材,在進入生產線前必須進行二次窯乾,將含水率精準控制在 8-12% 的平衡區間,以適應該地區的平均溫濕度,防範出廠後因水分流失或吸濕而變形。其次,防潮塗裝必須落實於看不見的隱蔽面。除了外顯的貼皮表面外,家具內部骨架、底板及抽屜背板的未暴露面,均須進行雙面全封閉式防潮封漆處理。建議採用防潮聚氨酯(PU)底漆,進行雙面各兩道的封底噴塗,乾燥後的漆膜厚度不低於 80μm,形成完整的水氣阻隔屏障。再者,考量到異材質在溫濕度變化下的膨脹係數差異,金屬底座與木作框架的連接處必須預留 1.5mm 的物理應力伸縮縫,並採用中性防霉矽膠進行彈性填充,防止木材膨脹擠壓金屬件導致結構開裂。最後,為縮短現場工期並降低環境干擾,所有弧形單椅應在工廠進行高比例的模組化預製。在恆溫恆濕(溫度 22±2°C,濕度 55±5%)的無塵車間中進行面料包覆與結構裝配,出廠前進行 100% 的水平度與縫隙公差(控制在 ±0.5mm 內)預組裝檢驗,以確保在多變的海島環境下仍能實現高精度的安裝落地。
B2B 採購材料檢驗與驗收標準對照表
| 構件項目 | 材質與工法規範 | 國際檢驗標準 | 驗收公差/指標 |
|---|---|---|---|
| 內部結構框架 | F1級防潮多層夾板,含水率8-12%,CNC榫卯拼接 | CNS 1349 / EN 312 | 抗彎強度 >= 85 MPa,鉸鏈接合抗拔力 >= 1,500 N |
| 軟包填充泡棉 | 雙密度高回彈聚氨酯冷模塑泡棉,核心密度60kg/m³ | ASTM D3574 / ISO 3385 | 10萬次循環疲勞測試後,厚度損失 <= 4% |
| 外飾面料 | 高耐磨本質阻燃面料,具防污防滲透氟碳塗層 | Martindale / BS 7176 | 耐磨轉數 >= 50,000轉,阻燃達 Medium Hazard (Crib 5) |
| 底座金屬件 | SUS304不鏽鋼本體,表面PVD真空鍍鈦工藝處理 | ASTM B117 鹽霧測試 | 鈦膜厚 >= 1.2μm,硬度 >= HV 800,96小時無生銹 |
| 異材質拼接處 | 金屬與軟包接縫預留工藝凹槽,多材質拼接伸縮縫 | GB/T 3324 木家具通用 | 拼接處拼縫間隙 <= 0.5mm,面料平整無起皺 |
上述技術規範為飯店工程監理的標準化檢驗依據。在驗收程序中,工程團隊必須嚴格執行隨機抽樣檢驗。首批樣品應優先送交第三方公信機構,核實其防腐、防潮與阻燃等級是否達到 BS 7176 Medium Hazard 規範。在現場交驗階段,監理工程師應配備數位卡尺與塗層厚度計,重點量測 PVD 金屬層厚度與異材質拼接處的拼縫間隙。所有指標必須完全符合上表所列的公差範圍,不合格率應控制在 1% 以下,以確保在長期高載荷運營下,家具仍能保持極高的物理穩定性,維護飯店的資產價值。